您好,欢迎访问聚采网!
好货推荐

YD507耐磨药芯焊丝YD5

面议

SAl4047铝硅合金焊丝E

面议

D212耐磨焊条CrMo堆焊

面议

SAl1070铝焊丝ER1070

面议

A312不锈钢焊条E309Mo

面议

A302不锈钢焊条E309-1

面议

店铺信息

所在地区:河北 邢台市

会员级别:企业会员第1年

身份认证:

企业认证:  [诚信档案]

企业名片

清河县点固焊接材料有限公司

【温馨提示】来电请说明在聚采网看到我们的,谢谢!
产品详情

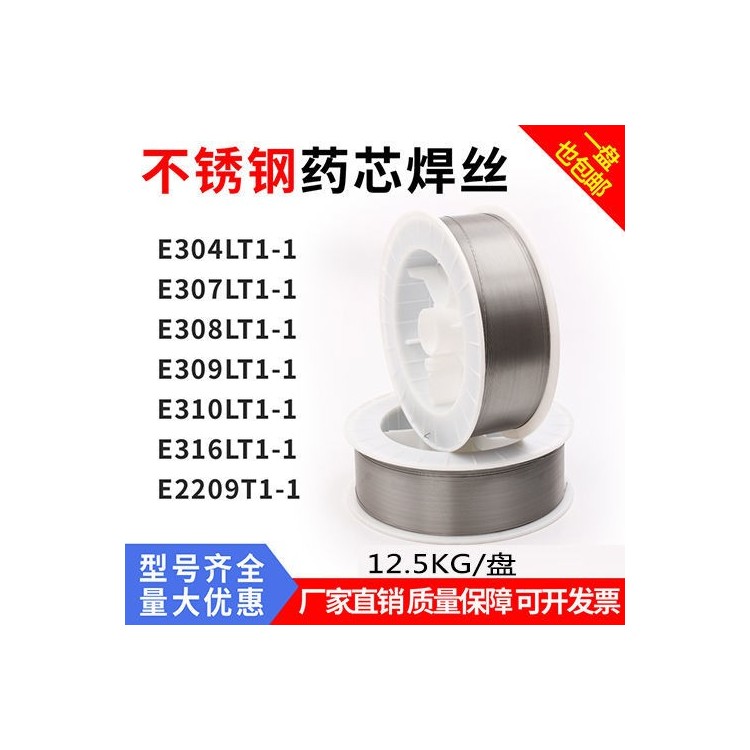
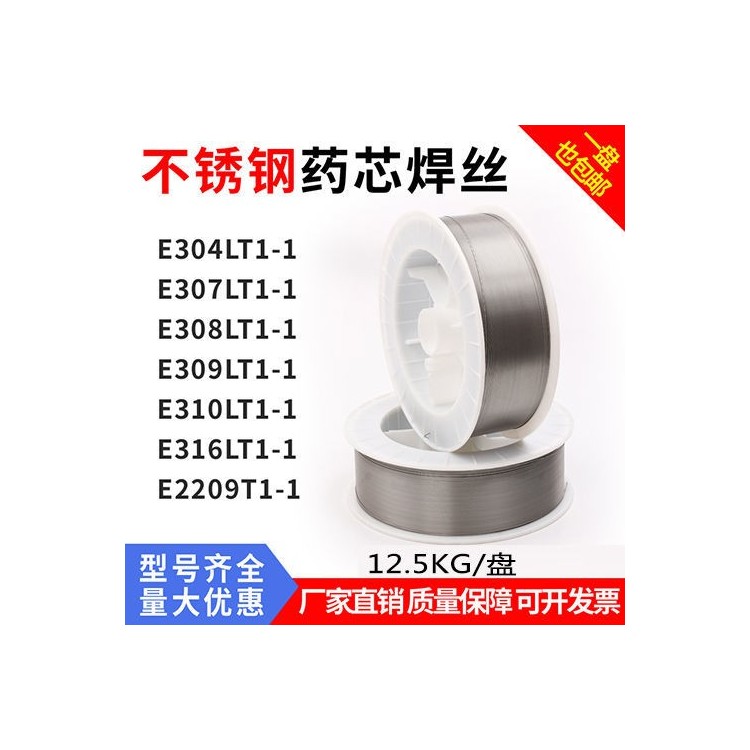
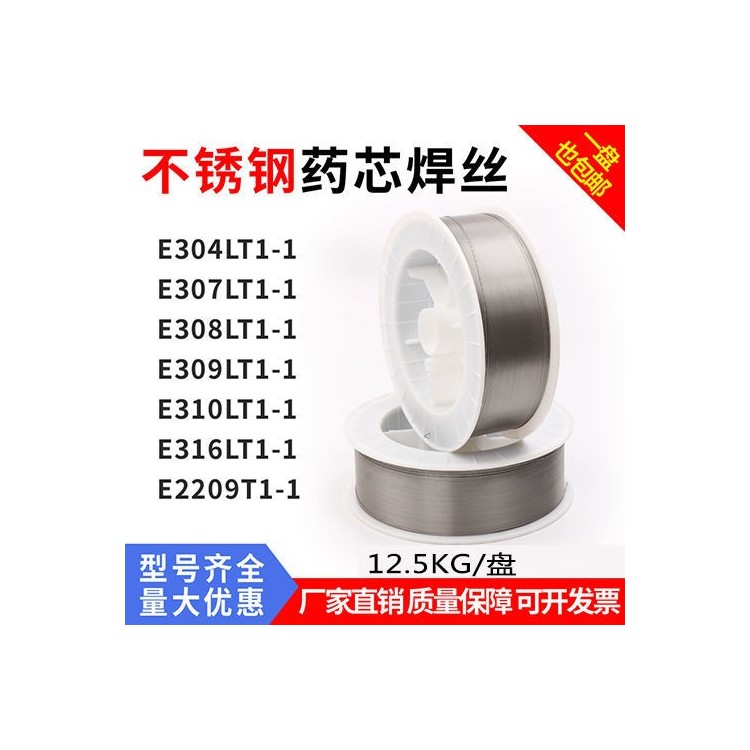
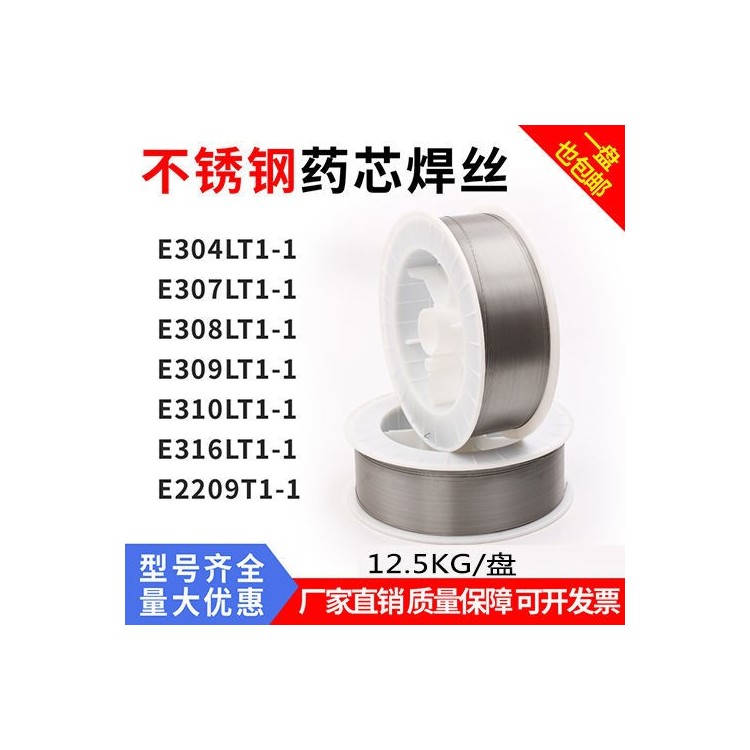
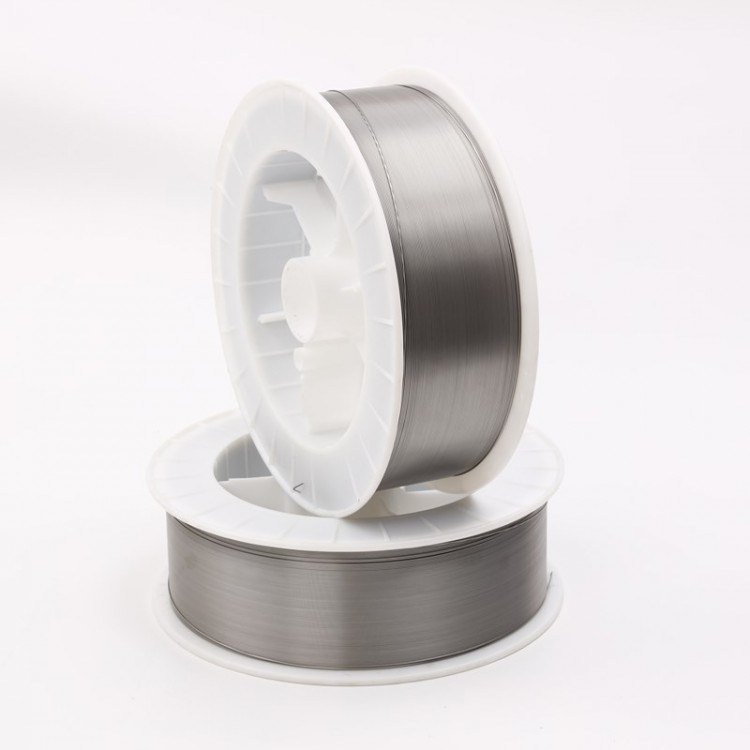
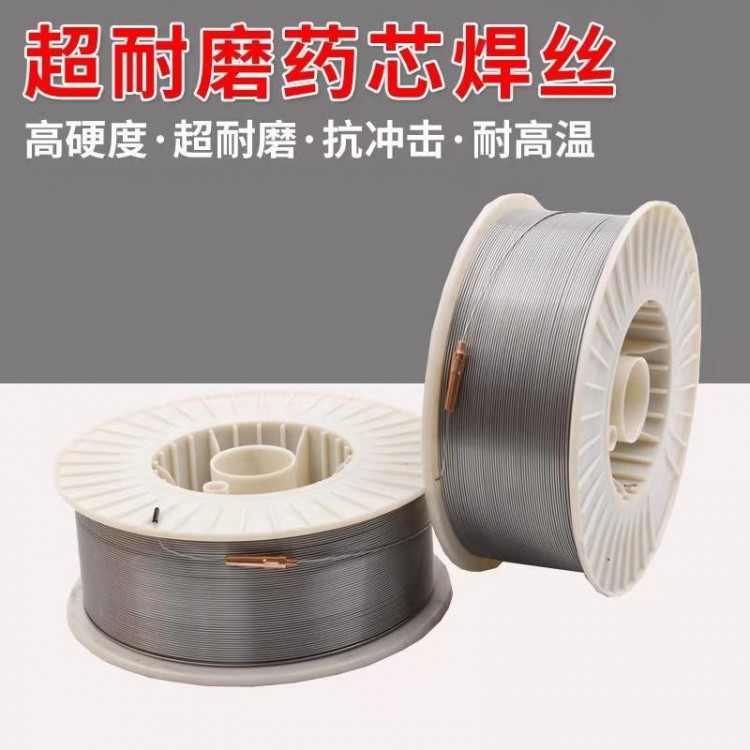
E2209T1-1不锈钢药芯焊丝

GB/T 17853 TS2209-FC11 AWS A5.22 E2209T1-1

用途:
适用于022Cr23Ni5Mo3N(S22503)等母材的焊接,如2205等双相不锈钢。常见应用领域为石油化工、食品医疗、船舶、核电等。
特性:
CO2气体保护不锈钢药芯焊丝,电弧稳定,飞溅小,脱渣容易,焊缝成型美观。熔敷金属为双相组织,兼有奥氏体不锈钢的综合性能和铁素体不锈钢的抗应力腐蚀等特性。
电源极性:
直流反接(DC+)
保护气体:
100%CO2

熔敷金属化学成分(%)

试验项目 C Mn Si P S Ni Cr Mo Cu N
GB/T标准 ≤0.04 0.50~2.00 ≤1.0 ≤0.040 ≤0.030 7.5~10.0 21.0~24.0 2.5~4.0 ≤0.75 0.08~0.20
例值 0.03 1.14 0.5 0.022 0.005 9.3 22.5 3.4 0.01 0.12

熔敷金属力学性能

试验项目 Rm(MPa) A(%) KV2(J)-20℃
GB/T标准 ≥690 ≥15 ≥27
例值 820 26 35
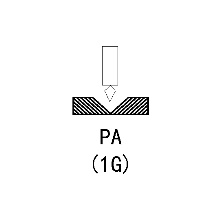
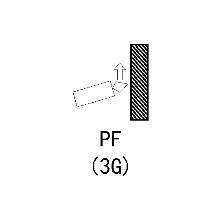
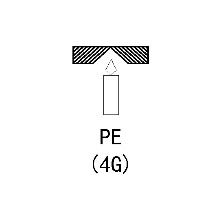
焊接位置


参考电流

焊丝规格(mm)

Φ1.2

焊接电流(A)

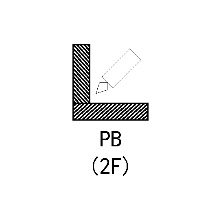
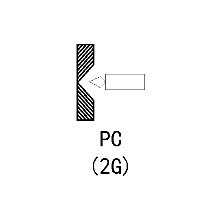
平焊、横焊

100~260

立焊、仰焊

120~180


焊接工艺要点:
1.推荐气体流量:20~25L/min。
2.推荐干伸长度:15~20mm。

免责声明

本网页所展示的有关【E2209T1-1不锈钢药芯焊丝E2209T1-1焊丝】的信息/图片/参数等由会员【 清河县点固焊接材料有限公司 】提供,由聚采网会员【 清河县点固焊接材料有限公司 】自行对信息/图片/参数等的真实性、准确性和合法性负责,本平台(本网站)仅提供展示服务,请谨慎交易,因交易而产生的法律关系及法律纠纷由您自行协商解决,本平台(本网站)对此不承担任何责任。您在本网页可以浏览【E2209T1-1不锈钢药芯焊丝E2209T1-1焊丝】有关的信息/图片/价格等及提供 【E2209T1-1不锈钢药芯焊丝E2209T1-1焊丝】的商家公司简介、联系方式等信息。

在您的合法权益受到侵害时,如需协助请您致电158-5495-6868,我们将竭诚为您服务,感谢您对聚采网的关注与支持!