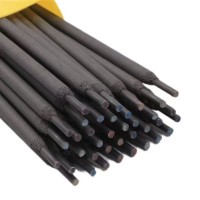
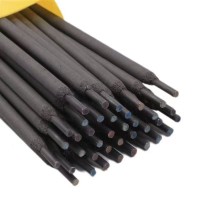
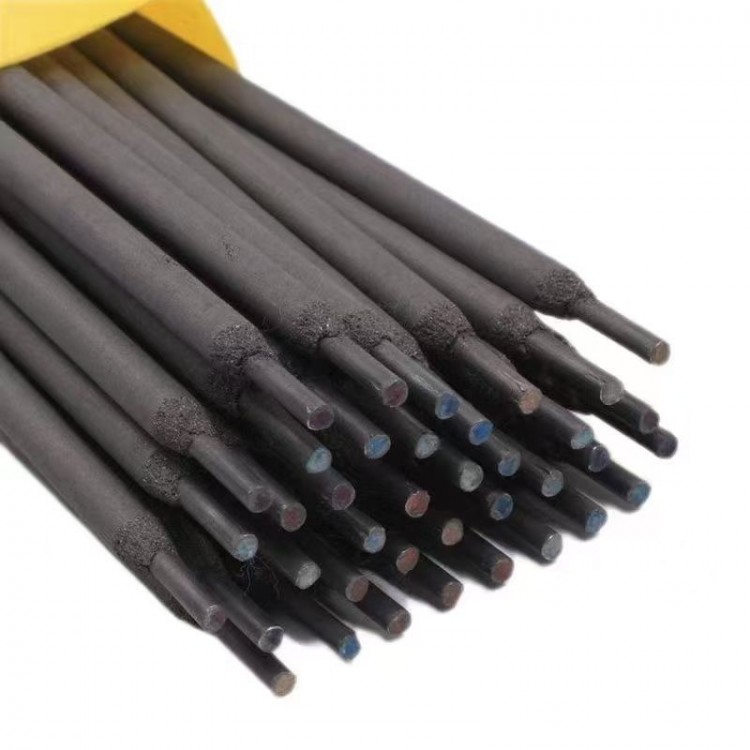
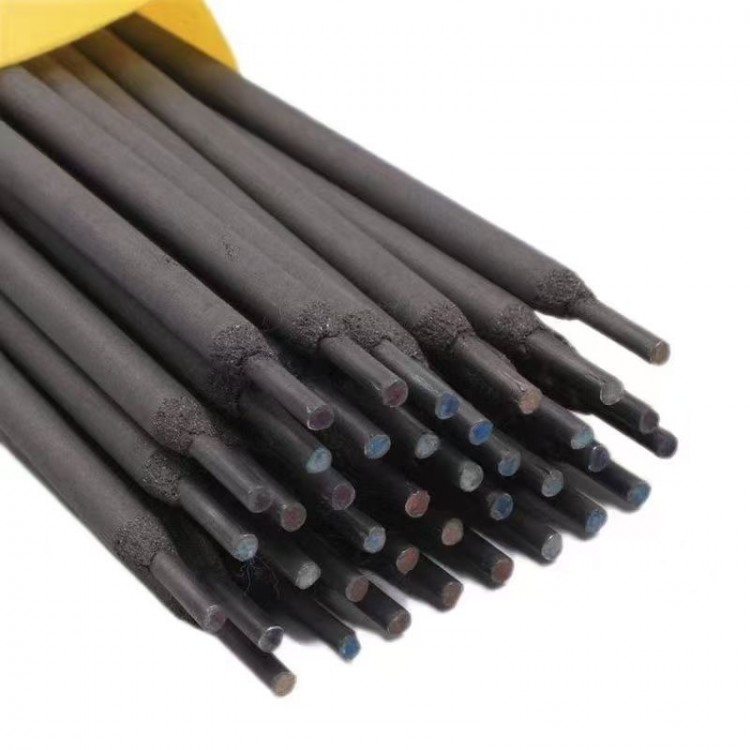
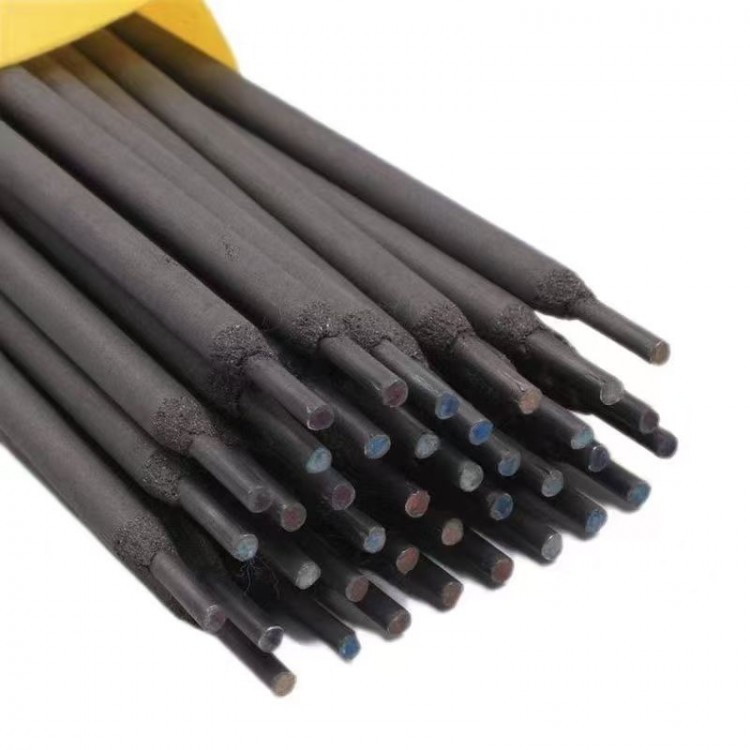
D502耐磨焊条
用途:
适用于工作温度在450℃以下的碳钢或合金钢的轴及阀门的堆焊。
特性:
钛钙型药皮的1Cr13型阀门堆焊焊条,堆焊金属为1Cr13半铁素体高铬钢。堆焊层具有空淬特性,一般不需进行热处理,硬度均匀,亦可在750~800℃退火软化,当加热至900~1000℃空冷或油淬后,可重新硬化。
电源极性:
交、直流两用(AC、DC)
熔敷金属化学成分(%)
|
试验项目
|
C
|
Cr
|
S
|
P
|
其他元素总量
|
|
GB/T标准
|
≤0.15
|
10.00~16.00
|
≤0.030
|
≤0.040
|
≤2.50
|
|
例值
|
0.12
|
11.20
|
0.008
|
0.024
|
——
|
堆焊金属硬度(焊后空冷)
|
试验项目
|
HRC(4层以上)
|
|
GB/T标准
|
≥40
|
参考电流
|
焊条规格(mm)
|
Φ3.2
|
Φ4.0
|
Φ5.0
|
|
焊接电流(A)
|
80~120
|
120~160
|
160~200
|
焊接工艺要点:
1.烘干要求:焊前焊条须经150℃保温1h,随烘随用。
2.堆焊件预热温度300℃以上,焊后进行不同热处理可获得相应的硬度。
免责声明
本网页所展示的有关【D502耐磨焊条EDCr-A1-03阀门堆焊焊条】的信息/图片/参数等由会员【 清河县点固焊接材料有限公司 】提供,由聚采网会员【 清河县点固焊接材料有限公司 】自行对信息/图片/参数等的真实性、准确性和合法性负责,本平台(本网站)仅提供展示服务,请谨慎交易,因交易而产生的法律关系及法律纠纷由您自行协商解决,本平台(本网站)对此不承担任何责任。您在本网页可以浏览【D502耐磨焊条EDCr-A1-03阀门堆焊焊条】有关的信息/图片/价格等及提供
【D502耐磨焊条EDCr-A1-03阀门堆焊焊条】的商家公司简介、联系方式等信息。
在您的合法权益受到侵害时,如需协助请您致电158-5495-6868,我们将竭诚为您服务,感谢您对聚采网的关注与支持!




 第1年


 D707耐磨焊条EDW-A-15堆焊焊条
 A102不锈钢焊条E308-16焊条
 YD256耐磨药芯焊丝YD256耐磨焊丝
 YD507耐磨药芯焊丝YD507耐磨焊丝
 J422碳钢焊条E4303结构钢焊条