



 第1年


 YD414N埋弧焊丝 埋弧药芯焊丝
 YD507耐磨药芯焊丝YD507耐磨焊丝
 E2209T1-1不锈钢药芯焊丝E2209T1-1
 SAl1070铝焊丝ER1070纯铝焊丝
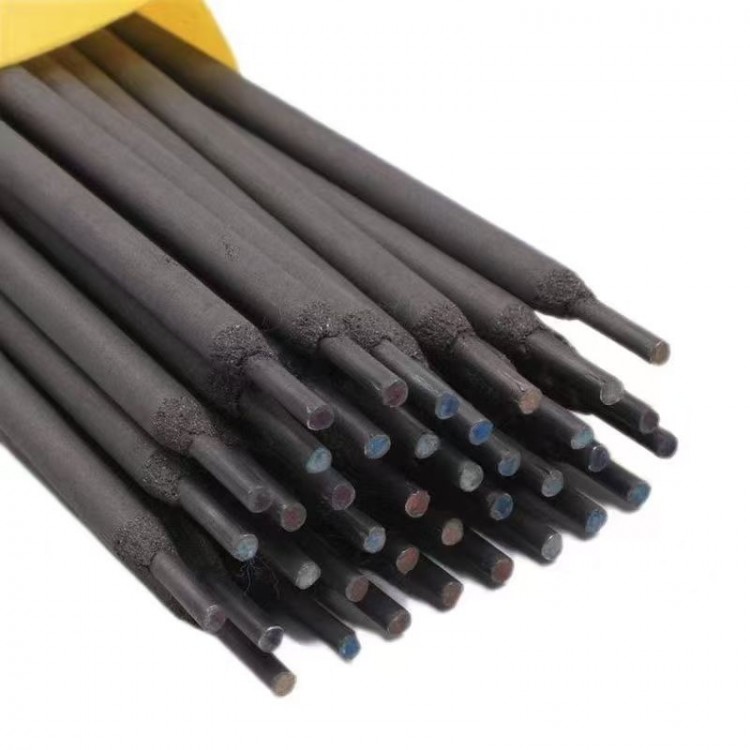
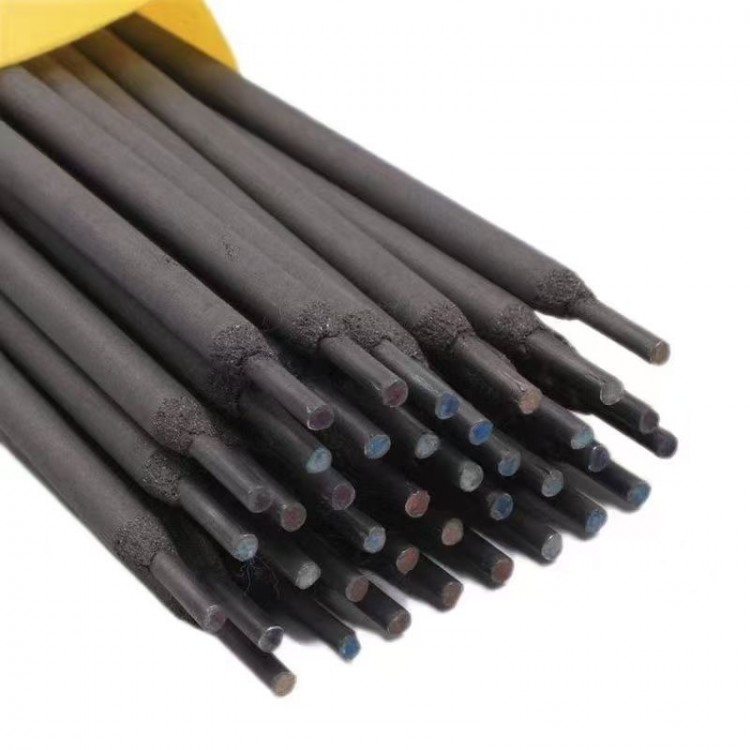
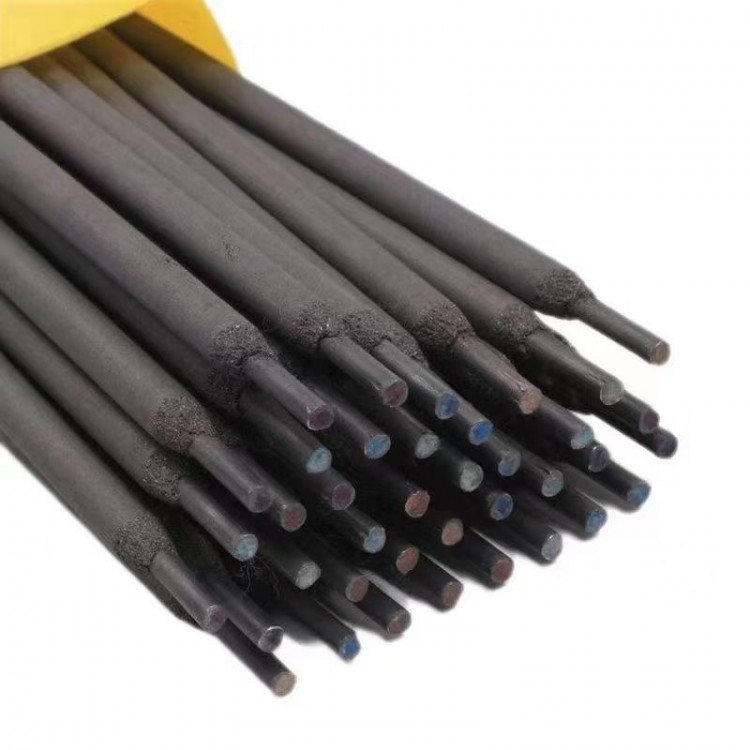
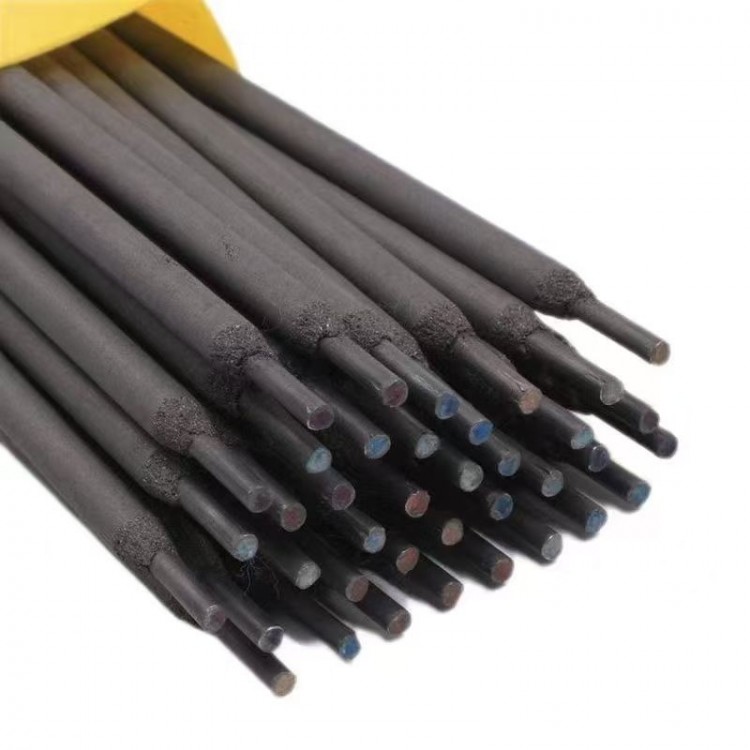
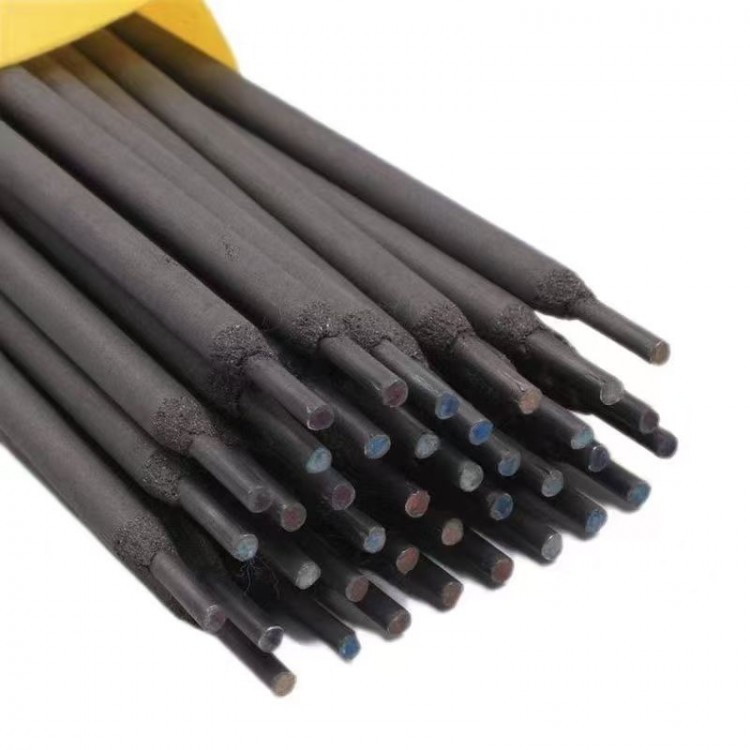
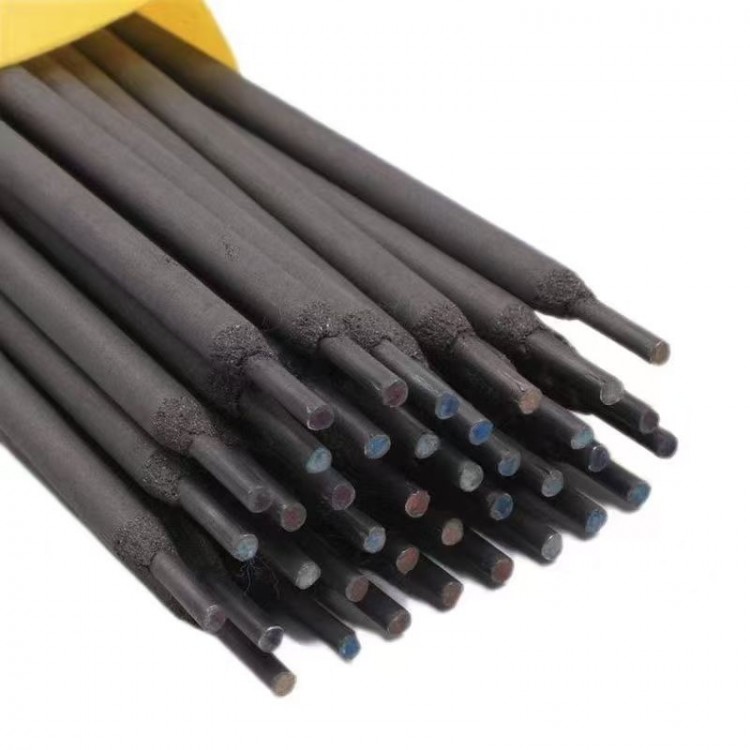
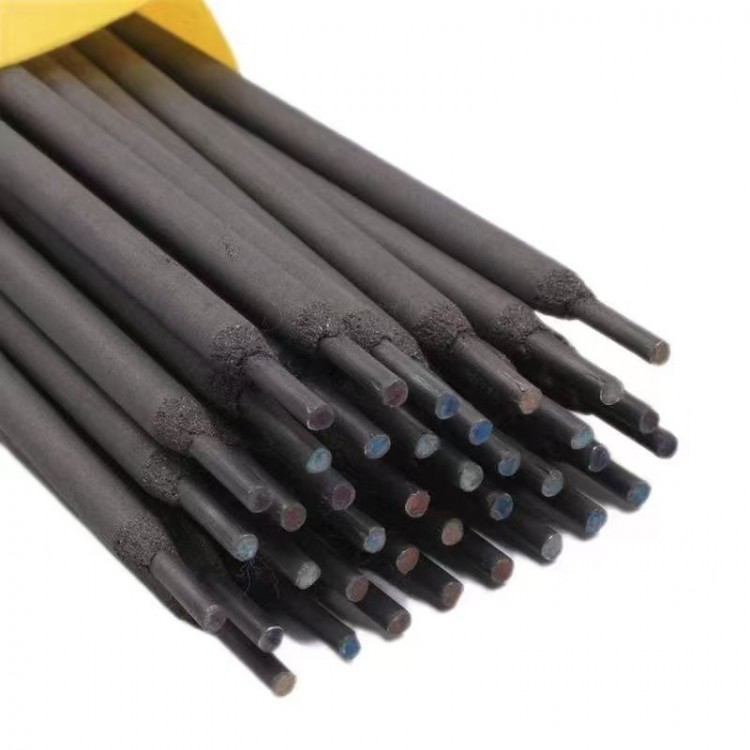
D212耐磨焊条
GB/T 984 EDPCrMo-A4-03
熔敷金属化学成分(%)
堆焊金属硬度
参考电流
试验项目
C
Cr
Mo
GB/T标准
0.30~0.60
≤5.00
≤4.00
例值
0.50
3.90
0.35
试验项目
HRC(4层以上)
GB/T标准
≥50
焊条规格(mm)
Φ3.2
Φ4.0
Φ5.0
焊接电流(A)
90~130
120~170
160~210
2.大型工件建议焊前预热300℃左右,并将堆焊部分表面的铁锈油污清除干净。