


 第1年


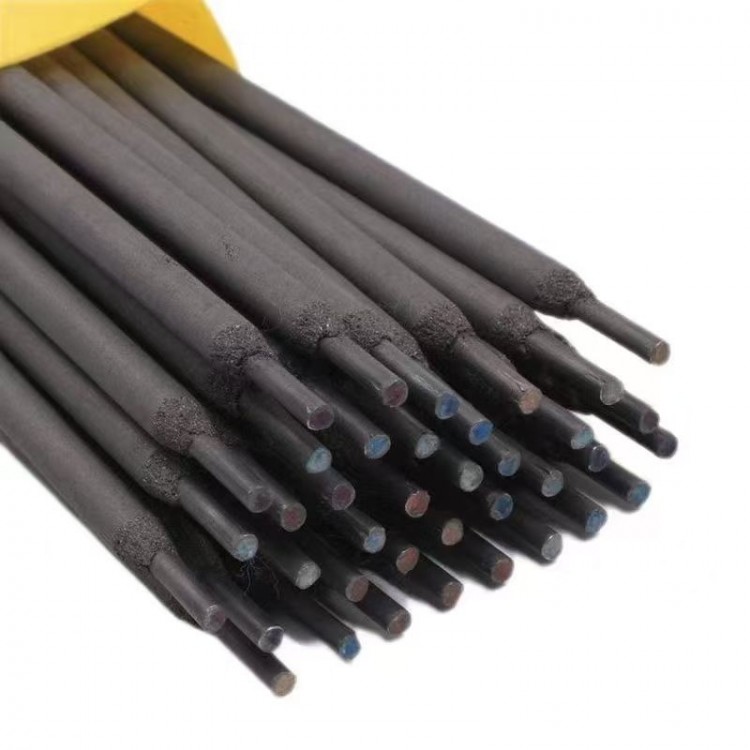
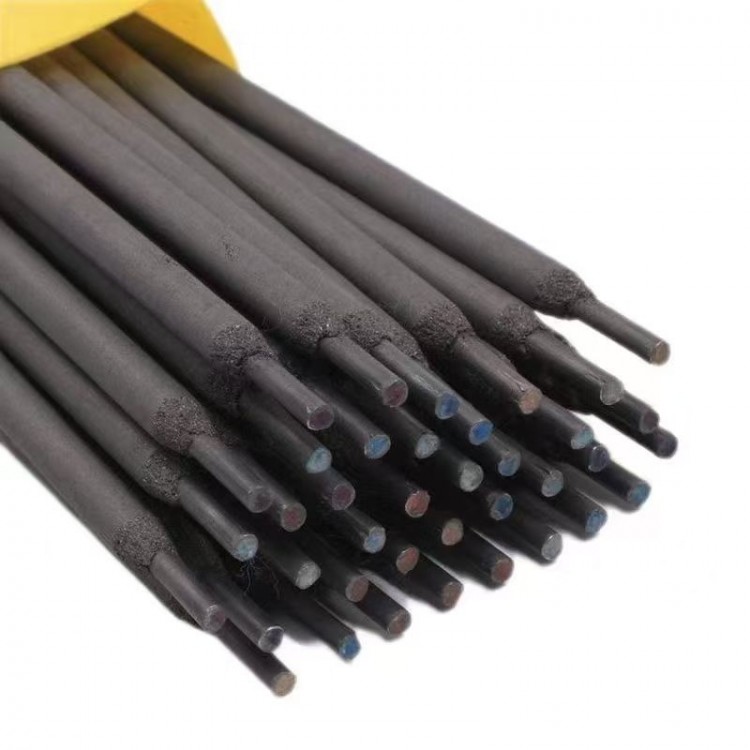
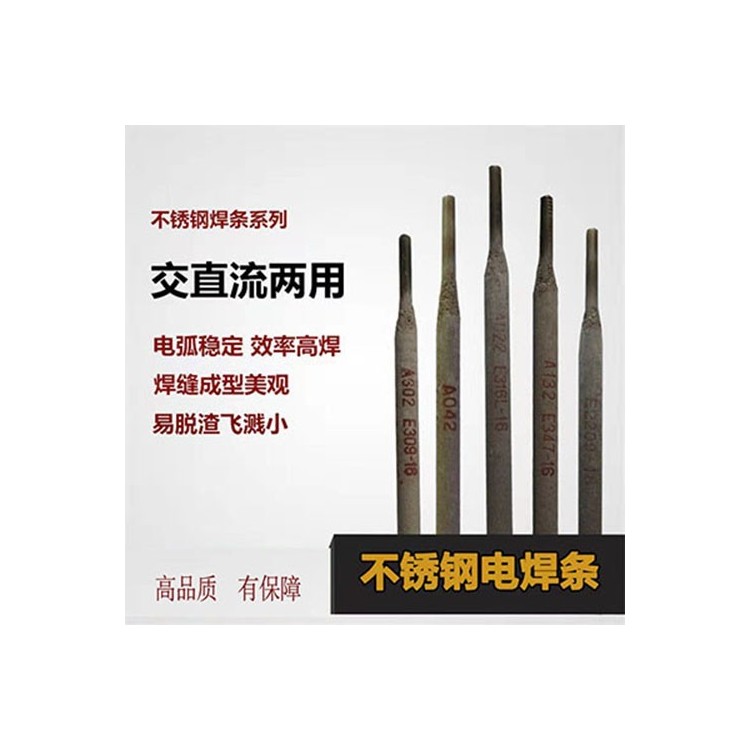
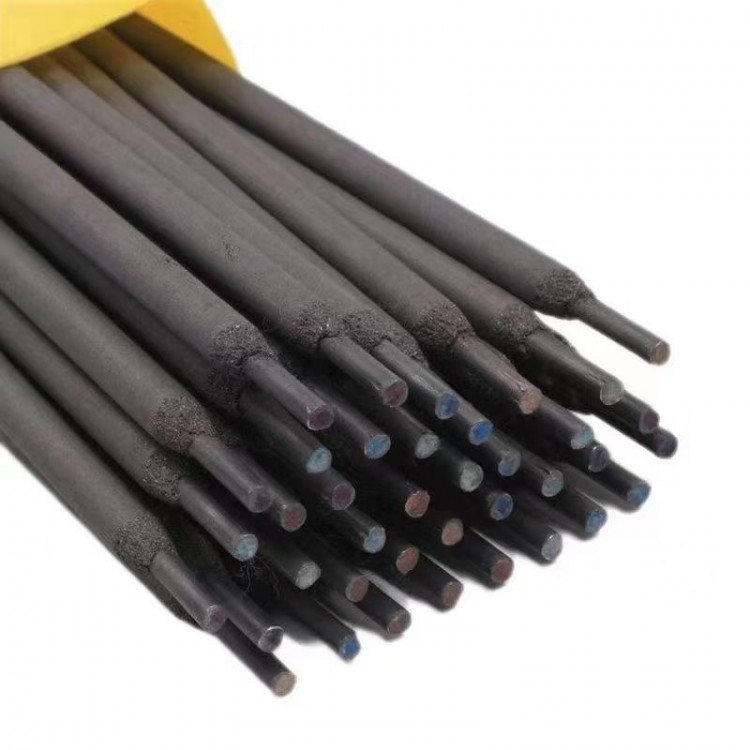 D172耐磨焊条 挖泥斗堆焊焊条
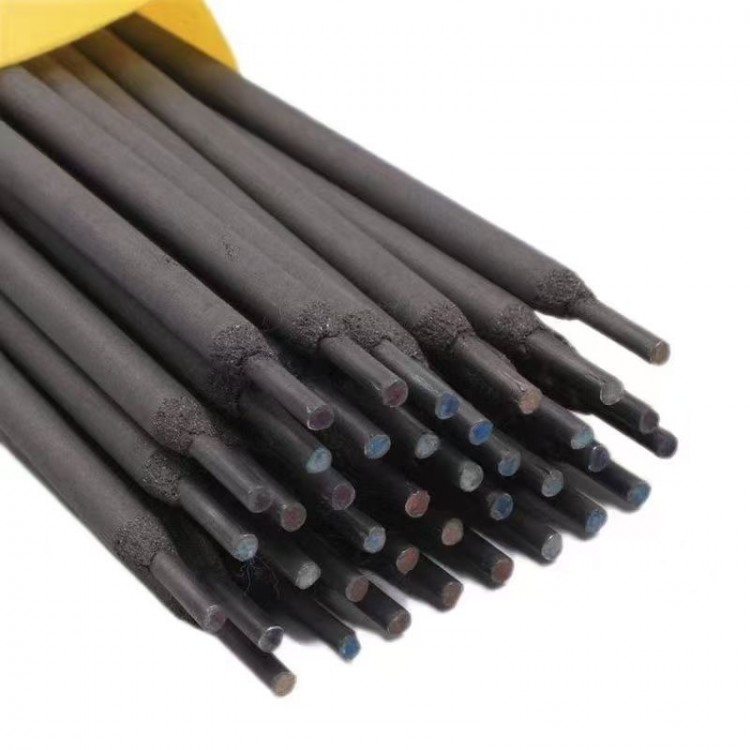 D132耐磨焊条EDPCrMo-A2-03堆焊焊条
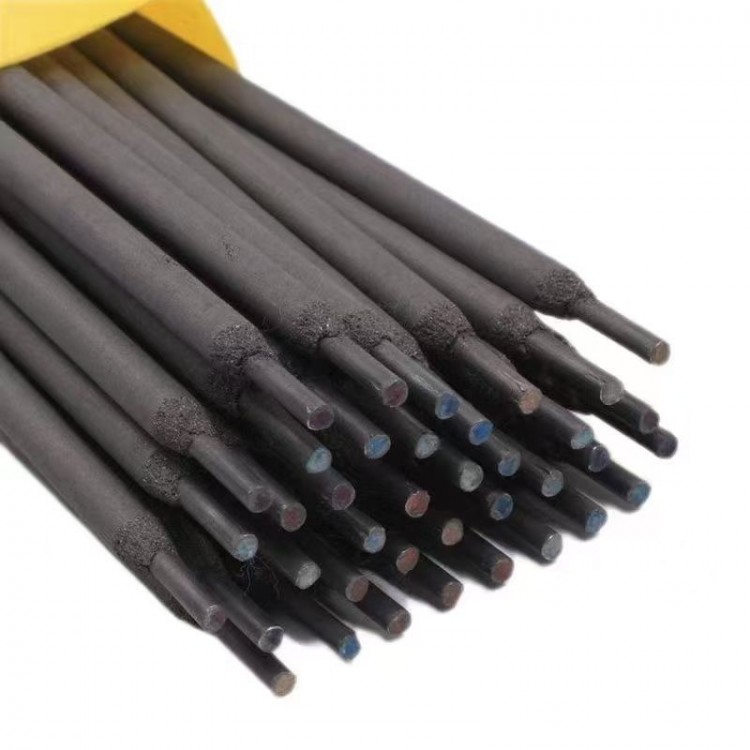 D502耐磨焊条EDCr-A1-03阀门堆焊焊
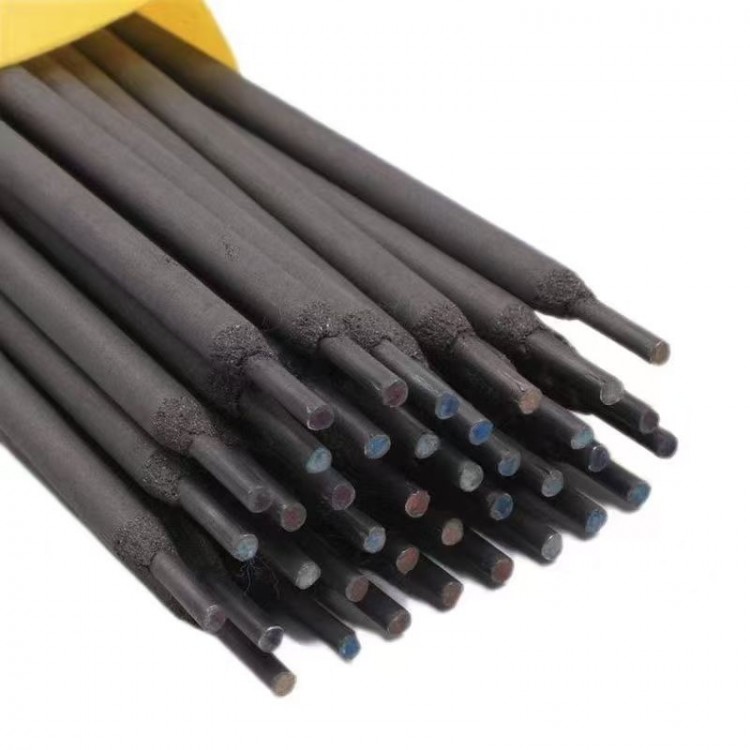 D397耐磨焊条CrMnMo热锻模堆焊焊条
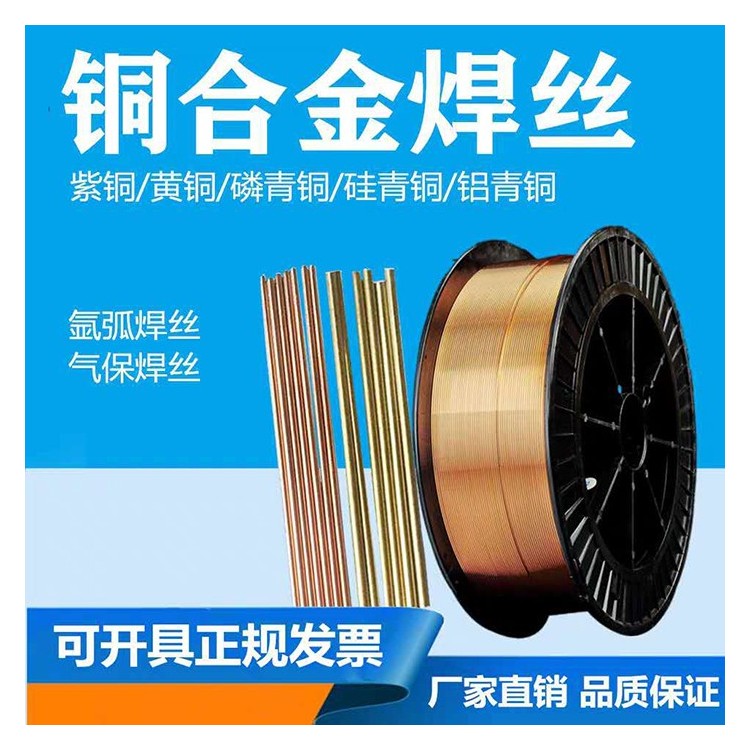 S201紫铜焊丝SCu1898铜焊丝ERCu铜焊
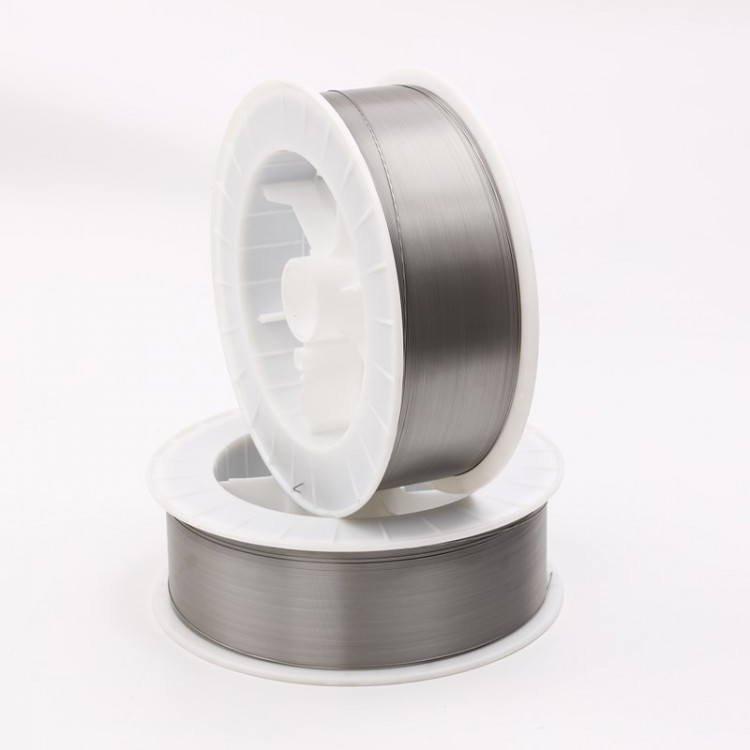
ER310不锈钢焊丝
GB/T 29713 S310 AWS A5.9 ER310 ISO 14343-A-G (25 20)
焊丝化学成分(%)
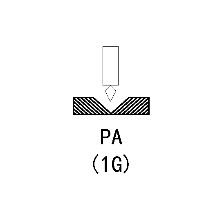
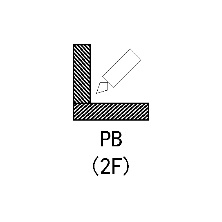
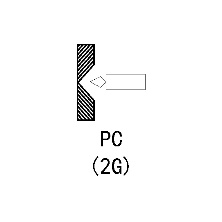
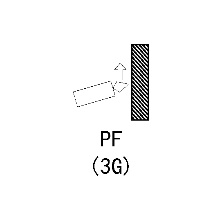
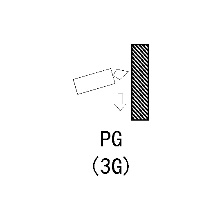
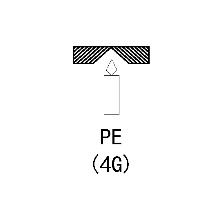
焊接位置
参考电流
焊丝规格(mm)
Φ0.8
Φ1.0
Φ1.2
Φ1.6
焊接电流(A)
平焊、横焊
70~150
100~200
140~220
180~300
立焊、仰焊
70~120
100~170
140~200
180~250
试验项目
C
Mn
Si
Cr
Ni
Mo
P
S
Cu
保证值
0.08~0.15
1.00~2.50
0.30~0.65
25.00~28.00
20.00~22.50
≤0.75
≤0.030
≤0.030
≤0.75
例值
0.09
2.00
0.38
27.42
21.82
0.03
0.011
0.009
0.35